 Deutsch
 English

 KFZ-Ersatzteile
 Motoröle
 Tuning & Styling
 Öle & Betriebsstoffe
 Werkzeuge & Werkstattbedarf
 Autozubehör
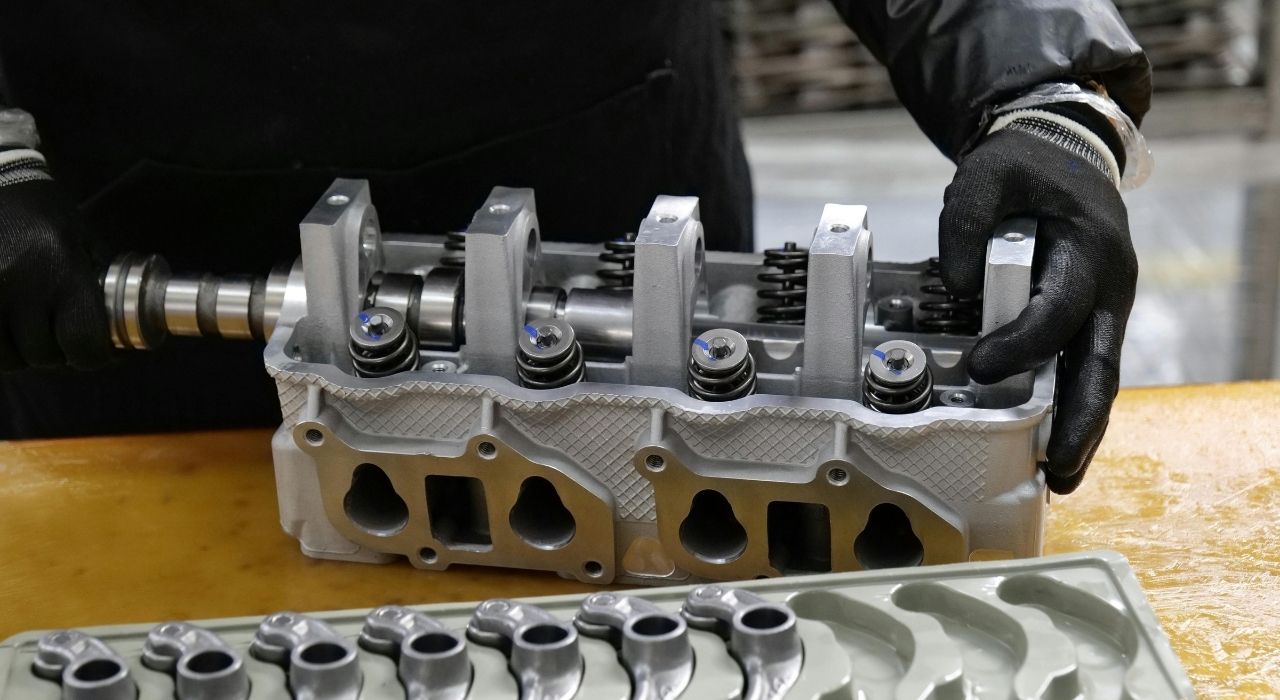
Wer im Motorenbau nach dem letzten Quäntchen Leistung sucht, landet unweigerlich beim Thema Zylinderkopf-Porting. Die Bearbeitung der Ein- und Auslasskanäle gilt als die Königsdisziplin des klassischen Saugmotor- und Turbo-Tunings. Doch in Werkstätten und Internetforen hält sich hartnäckig ein folgenschwerer Mythos: Ein perfekt bearbeiteter Kanal müsse spiegelglatt poliert sein, damit die Luft ungehindert strömen kann. Das ist aber ein technischer Irrglaube, der im schlimmsten Fall sogar Leistung kostet. Beim professionellen Zylinderkopf-Porting geht es nicht um Optik, sondern um Strömungsmechanik. Das Ziel lautet: Maximaler Airflow und optimale Gemischbildung statt Show-and-Shine. Warum das so ist und wie die Strömungsphysik der Grenzschicht funktioniert, erfährst du in diesem Ratgeber.
Die Physik der Grenzschicht: Warum Hochglanz den Airflow bremst
Um zu verstehen, warum ein polierter Einlasskanal kontraproduktiv ist, müssen wir einen Blick auf die Aerodynamik und die sogenannte Grenzschicht (Boundary Layer) werfen. Wenn Luft durch einen Kanal strömt, bewegt sie sich nicht überall gleich schnell. Direkt an der Kanalwand liegt die Strömungsgeschwindigkeit theoretisch bei null, da die Luftmoleküle an der Oberfläche haften. Zur Kanalmitte hin steigt die Geschwindigkeit drastisch an.
Ist die Oberfläche des Einlasskanals nun spiegelglatt poliert, neigt die Luftströmung dazu, sich bei hohen Strömungsgeschwindigkeiten oder abrupten Richtungsänderungen (wie kurz vor dem Ventilsitz) komplett von der Wand abzulösen. Es entstehen unkontrollierte, große Luftwirbel und Strömungsabrisse. Diese Wirbel verengen den effektiven Querschnitt des Kanals massiv. Das Ergebnis: Der Strömungswiderstand steigt, und der Airflow sinkt.
Der Golfball-Effekt in der Praxis
Ein bewährtes Gegenbeispiel aus der Aerodynamik ist der Golfball. Ein glatter Golfball fliegt nur halb so weit wie ein Golfball mir Dellen. Die Dellen erzeugen eine minimal raue Oberfläche, die eine hauchdünne, kontrollierte turbulente Grenzschicht erzeugt. Diese turbulente Schicht legt sich wie ein schützendes Luftkissen um den Ball – oder eben an die Wand des Einlasskanals. Die Hauptströmung in der Mitte gleitet dadurch fast reibungslos über dieses Luftkissen hinweg, ohne abzureißen.
Das Problem mit der Gemischbildung beim Benziner
Neben dem reinen Luftdurchsatz gibt es beim klassischen Verbrennungsmotor (insbesondere bei Motoren mit Saugrohreinspritzung) ein weiteres, massives Problem durch polierte Wände: die Kraftstoffkondensation.
Wird der Kraftstoff in den Einlasskanal eingespritzt, trifft er auf die strömende Luft. Ist die Kanalwand spiegelglatt, schlägt sich der zerstäubte Kraftstoff als flüssiger Film an den Wänden nieder. Die Folge:
- Das Gemisch magert im Brennraum ab.
- Die Verbrennung wird ineffizient und unvollständig.
- Das Ansprechverhalten (Gasannahme) verschlechtert sich drastisch.
Eine bewusst rau belassene Struktur der Kanalwand – idealerweise mit einem Finish, das durch das Fräsen oder ein definiertes Schleifpapier (z. B. 80er bis 120er Körnung) entsteht – wirkt hier Wunder. Die feinen Unebenheiten erzeugen Mikrowirbel direkt an der Wand. Diese Wirbel reißen kondensierenden Kraftstoff sofort wieder mit und sorgen für eine homogene, perfekte Durchmischung von Luft und Benzin.
Wo Polieren Sinn macht: Der Auslasskanal
Gibt es eine Ausnahme von der Regel? Ja, den Auslasskanal. Hier herrschen völlig andere physikalische Bedingungen. Im Auslasskanal strömt kein kaltes Kraftstoff-Luft-Gemisch, sondern extrem heißes Abgas mit Überschallgeschwindigkeit. Kraftstoffkondensation spielt hier keine Rolle mehr.
Im Auslasskanal hat das Polieren zwei entscheidende Vorteile:
- Reduzierung von Rußablagerungen: An einer spiegelglatten Oberfläche können sich Ölkohle und Rußpartikel nur sehr schwer festsetzen. Der Kanal bleibt dauerhaft sauber und behält seinen berechneten Querschnitt.
- Thermodynamik: Eine polierte Oberfläche verringert die Wärmeübertragung vom heißen Abgas in den Aluminium-Zylinderkopf. Dadurch bleibt die Hitze im Abgasstrom (was gut für den Turbolader ist) und das Kühlsystem des Motors wird entlastet.
Schritt-für-Schritt: Die richtige Textur beim Porting
Wer selbst den Schleifbock ansetzt, sollte strategisch vorgehen. Das richtige Oberflächenfinish entscheidet über den Erfolg des Projekts.
1. Die Grobbearbeitung (Form und Volumen)
Zuerst werden mit Hartmetallfräsern die Gusskanten entfernt, die Ventilführungen bei Bedarf strömungsgünstig angespitzt und die Radien (insbesondere der berüchtigte "Short Side Turn" am Ventilsitz) optimiert. Hier wird das Fundament für das Strömungsvolumen gelegt.
2. Das Finish des Einlasskanals
Nach dem Fräsen wird nicht feiner als mit einer 80er oder maximal 120er Körnung nachgearbeitet. Verwende Schleifmopps oder Fächerschleifer. Die Oberfläche sollte sich danach anfühlen wie feines Schleifpapier. Diese matte, leicht raue Struktur ist das Optimum für den Airflow und die Gemischbildung.
3. Das Finish des Auslasskanals
Hier darfst Du dich austoben. Nach dem Fräsen wird stufenweise feiner geschliffen (240er, 400er, 600er Körnung) und anschließend mit Polierpaste und Filzaufsätzen auf Hochglanz gebracht. Je glatter, desto weniger Angriffsfläche bietet der Kanal für thermische Belastung und Ölkohle.
Porting des Zylinderkopfes: Strömungsgeschwindigkeit schlägt Optik
Professionelles Zylinderkopf-Porting erfordert ein tiefes Verständnis von Physik und Thermodynamik. Wer seine Einlasskanäle auf Hochglanz poliert, opfert messbare Leistung auf dem Prüfstand für eine Optik, die nach dem Zusammenbau des Motors ohnehin niemand mehr sieht. Konzentriere Dich beim Bearbeiten deines Zylinderkopfs auf die Optimierung der Radien, das Beseitigen von Kanten im Übergang zum Ventilsitzring und das korrekte Oberflächenfinish: Matt und funktionell im Einlass – Spiegelglanz ausschließlich im Auslass. So holst Du das Maximum an Airflow aus Deinem Motor.


